Le custodie per apparecchiature industriali fanno molto di più che coprire i componenti interni. Proteggono sistemi elettrici, gruppi meccanici e strumenti sensibili da polvere, contatto accidentale ed esposizione ambientale. Le loro dimensioni influiscono anche sul montaggio, sulla ventilazione, sul percorso dei cavi, sull'accesso per la manutenzione e sul modo in cui l'intera macchina si adatta. Per i produttori di apparecchiature, ottenere questi dettagli corretti richiede un attento coordinamento tra progettazione e fabbricazione.
Un involucro personalizzato può comprendere pannelli piatti, staffe di montaggio, flange piegate, giunti saldati, fori di fissaggio e superfici esterne rifinite. Ciascuna caratteristica deve interagire con le altre, il che rende la sequenza di produzione una parte importante del progetto. Il taglio laser offre un modo flessibile per produrre i profili iniziali della lamiera, mentre le successive operazioni di formatura, unione e finitura trasformano tali profili in assemblaggi funzionali.
Per i progetti OEM, collaborare con un partner di fabbricazione in grado di coordinare queste operazioni aiuta a ridurre i passaggi inutili e semplifica la risoluzione dei problemi di progettazione prima che incidano sulla produzione.
Gli involucri delle apparecchiature variano considerevolmente a seconda dell'applicazione prevista. Un armadio di controllo industriale può richiedere fori di montaggio e aperture posizionati con precisione per interruttori, display e pressacavi. L'involucro di un compressore potrebbe necessitare di pannelli strutturali, aperture di servizio e caratteristiche che consentano di gestire le vibrazioni e la manutenzione ordinaria. Gli alloggiamenti delle nuove apparecchiature energetiche possono avere requisiti specifici per il posizionamento dei componenti, la protezione e l'accesso al gruppo.
Queste differenze influenzano la selezione del materiale, lo spessore della lamiera, la geometria di taglio, le tolleranze di piegatura e i metodi di giunzione. Un design che funziona bene per una semplice copertura protettiva potrebbe non essere adatto per una custodia portante o un armadio contenente componenti elettrici disposti uno vicino all'altro.
I produttori dovrebbero quindi valutare un armadio come una struttura completa piuttosto che trattare ciascun pannello come una parte indipendente. Le posizioni dei fori devono essere allineate con i componenti di montaggio, i bordi devono incontrarsi correttamente e le sezioni piegate devono fornire le distanze previste. Se queste relazioni non vengono prese in considerazione in anticipo, potrebbero essere necessari aggiustamenti durante l'assemblaggio.
Presso Hehua Machinery Technology (Kunshan) Co., Ltd., la fabbricazione di lamiere personalizzate supporta applicazioni in macchinari industriali, componenti automobilistici, trasporto ferroviario, settore aerospaziale, energia eolica, energia nucleare, apparecchiature per semiconduttori e nuove apparecchiature energetiche. L'esame dei requisiti di applicazione e assemblaggio previsti aiuta a stabilire un percorso di produzione appropriato per ciascun progetto.
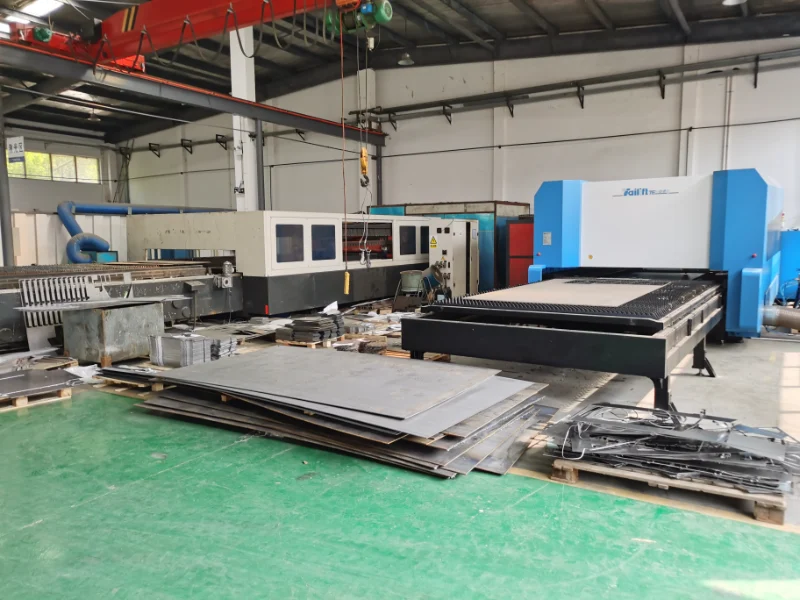
La prima fase importante in molti progetti di recinzione è il taglio della lamiera nei profili richiesti. Il taglio laser è particolarmente adatto per produrre contorni esterni, fori di montaggio, fessure, aperture di accesso e altre caratteristiche dettagliate direttamente dai disegni tecnici.
Rispetto ai processi che richiedono utensili dedicati per ciascun profilo, il taglio laser offre flessibilità quando i progetti cambiano o quando un progetto include più componenti personalizzati. Può anche ospitare forme complesse che sarebbe difficile produrre in modo efficiente utilizzando metodi di taglio più semplici.
Tuttavia, un processo di taglio adeguato inizia con una progettazione adeguata. Gli ingegneri dovrebbero considerare la relazione tra lo spessore della lamiera e le dimensioni dell'elemento, la spaziatura tra i fori, le dimensioni delle fessure strette e la distanza tra le aperture e le linee di piegatura. Elementi ravvicinati o sezioni strette potrebbero richiedere un'ulteriore revisione per evitare di compromettere la parte finita.
La scelta del materiale influisce anche sul piano di taglio. Hehua lavora materiali in lamiera tra cui acciaio laminato a freddo SPCC, acciaio zincato SGCC e SECC, acciaio inossidabile 304 e 316 e alluminio. L'intervallo di spessori di lavorazione dichiarato va da 0,5 mm a 12 mm, consentendo di soddisfare diversi requisiti materiali e strutturali nell'ambito delle sue capacità di fabbricazione della lamiera.
Per i pannelli di recinzione, l'obiettivo non è semplicemente quello di riprodurre un contorno bidimensionale. Le parti tagliate devono inoltre fornire le interfacce corrette per la piegatura, il fissaggio, la saldatura e l'assemblaggio finale.
La selezione dei materiali dovrebbe riflettere le condizioni di lavoro, i requisiti strutturali e le aspettative estetiche dell'apparecchiatura.
L'acciaio laminato a freddo è un'opzione pratica per molti armadi industriali e alloggiamenti protettivi. La sua idoneità per una particolare applicazione dipende dalla resistenza richiesta, dallo spessore della lamiera e dalla protezione dalla corrosione. Laddove la custodia sarà esposta all'umidità o ad altre condizioni corrosive, l'acciaio zincato o l'acciaio inossidabile potrebbero essere più appropriati.
I gradi di acciaio inossidabile come 304 e 316 vengono utilizzati laddove la resistenza alla corrosione e la durata sono importanti. Il grado specifico dovrebbe essere selezionato in base all'ambiente e ai requisiti di progetto applicabili piuttosto che dare per scontato che tutto l'acciaio inossidabile abbia prestazioni identiche.
Il foglio di alluminio è utile quando la riduzione del peso dei componenti è una priorità. Può essere utilizzato per coperture leggere, pannelli, staffe e altre strutture di apparecchiature, a condizione che le sue proprietà meccaniche soddisfino le esigenze dell'applicazione.
La scelta del materiale influenza anche le operazioni successive. Materiali diversi richiedono parametri di taglio, tolleranze di piegatura, procedure di saldatura e metodi di finitura adeguati. Un trattamento superficiale adatto per un materiale potrebbe non essere appropriato per un altro.
Durante la pianificazione del progetto, gli acquirenti devono specificare la qualità e lo spessore del materiale sul disegno, insieme a eventuali requisiti di resistenza alla corrosione, aspetto superficiale o tracciabilità. Ciò offre al team di fabbricazione una base chiara per rivedere il progetto e selezionare processi compatibili.
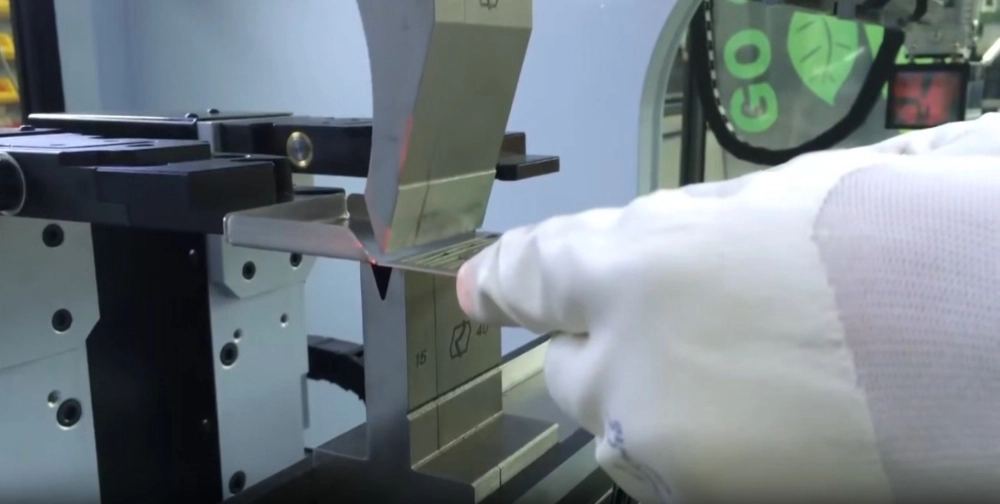
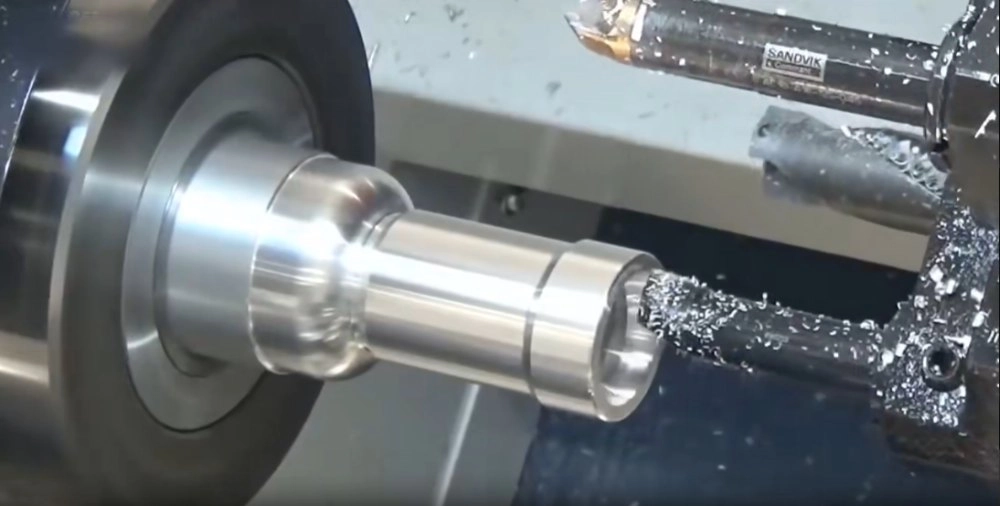
Una volta tagliati i profili, la piegatura CNC modella le lastre piane nelle forme tridimensionali richieste per la recinzione. Pareti laterali, flange di montaggio, bordi di rinforzo e pieghe di ritorno possono fornire supporto strutturale e stabilire le interfacce necessarie per l'assemblaggio.
La precisione della piegatura dipende da diversi fattori, tra cui le proprietà del materiale, lo spessore della lamiera, il raggio di piegatura, l'attrezzatura e l'angolo specificato nel disegno. Il ritorno elastico può far sì che il materiale ritorni parzialmente alla sua forma originale una volta rimossa la forza di flessione. Se questo effetto non viene considerato, l'angolo finito o le dimensioni complessive potrebbero differire dalla geometria prevista.
I progettisti dovrebbero anche verificare la potenziale interferenza tra piegature, fori e elementi adiacenti. Un foro posizionato troppo vicino a una curvatura può distorcersi durante la formatura, mentre una flangia mal progettata può ostruire un elemento di fissaggio o impedire al pannello di adattarsi al suo componente di accoppiamento.
Per questo motivo è opportuno progettare insieme il taglio laser e la piegatura. La posizione di ciascun elemento di taglio deve tenere conto della successiva operazione di formatura e la geometria completata deve essere verificata rispetto ai requisiti di assemblaggio dell'involucro.
Hehua fornisce servizi di piegatura CNC e relativi servizi di formatura della lamiera oltre al taglio. La tolleranza dimensionale di piegatura CNC dichiarata è compresa tra ±0,05 e ±0,1 mm, con una tolleranza dell'angolo di piegatura di ±0,5°, soggetta alla parte applicabile e alle condizioni di lavorazione. Queste cifre forniscono un riferimento tecnico per le discussioni sul progetto, mentre i requisiti effettivi dovrebbero essere confermati attraverso la revisione del disegno.
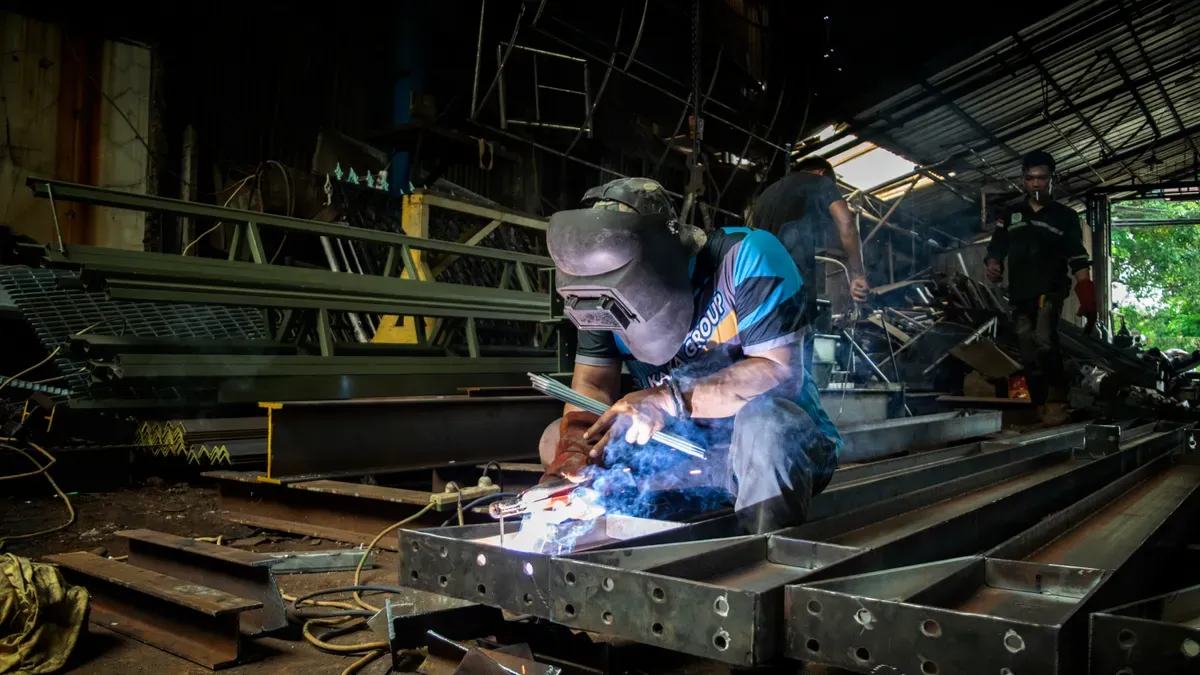
Dopo la formatura, i pannelli dell'armadio e i componenti di supporto vengono uniti secondo il design del prodotto. Il metodo appropriato può comportare rivettatura, dispositivi di fissaggio autoaggancianti, inserti filettati, saldatura TIG, saldatura MIG o fissaggio meccanico.
La scelta dipende dalla struttura dell'armadio, dai requisiti di accesso, dalla funzionalità, dall'aspetto e dalle condizioni operative previste. Una copertura rimovibile può richiedere punti di attacco filettati, mentre un alloggiamento strutturale unito in modo permanente può richiedere giunzioni saldate o collegamenti rinforzati.
La pianificazione dell'assemblaggio dovrebbe tenere conto dell'ordine in cui i componenti vengono installati. Potrebbe essere necessario montare staffe interne, piastre di montaggio e pezzi di rinforzo prima della chiusura dell'armadio. Se l'accesso viene limitato troppo presto nel processo, i lavoratori potrebbero avere difficoltà a posizionare gli elementi di fissaggio o completare le saldature in modo coerente.
La saldatura può anche introdurre distorsioni legate al calore. Per gli assemblaggi con requisiti dimensionali rigorosi, prima della produzione è necessario considerare la progettazione dell'attrezzatura, la sequenza di saldatura e i punti di controllo di ispezione. Potrebbe essere necessario misurare le interfacce critiche dopo l'unione anziché fare affidamento esclusivamente sulle dimensioni dei singoli pannelli tagliati.
La produzione integrata semplifica il coordinamento di queste operazioni perché i requisiti di taglio, formatura e giunzione possono essere rivisti come parti dello stesso assieme. Fornisce inoltre un percorso più chiaro per affrontare le modifiche di progettazione quando i risultati del prototipo rivelano un problema di adattamento o di accesso.
La finitura superficiale influisce sia sull'aspetto che sulle prestazioni dell'involucro di un'apparecchiatura. A seconda del materiale e dell'applicazione, le opzioni possono includere verniciatura a polvere, verniciatura a liquido, spazzolatura, lucidatura, anodizzazione, zincatura, passivazione o altri trattamenti idonei.
La finitura deve essere selezionata in base all'ambiente operativo e all'aspetto richiesto. Gli involucri per esterni potrebbero richiedere un'ulteriore protezione dalla corrosione, mentre i pannelli esposti potrebbero richiedere un colore, una struttura o una direzione delle venature spazzolate coerenti. I componenti in alluminio destinati all'anodizzazione necessitano di un materiale compatibile e di un processo di preparazione della superficie.
Prima della finitura, è necessario verificare la presenza di bave, graffi, deformazioni e altri difetti sui bordi tagliati e sulle superfici sagomate che potrebbero influire sul risultato finale. Potrebbero essere necessari anche controlli dimensionali prima del rivestimento, soprattutto laddove i fori, le interfacce di fissaggio o i componenti aderenti devono rimanere funzionali dopo il trattamento.
L'ispezione finale dovrebbe verificare che la custodia assemblata soddisfi i requisiti di disegno e qualità approvati. I controlli tipici includono le dimensioni complessive, le posizioni dei fori di montaggio, la geometria della piegatura, le condizioni dei giunti, l'aspetto della superficie e l'adattamento dell'assemblaggio. Per progetti con requisiti di documentazione specifici, report dimensionali e registrazioni di ispezioni estetiche possono supportare l'accettazione da parte del cliente.
Hehua segue un sistema di gestione della qualità certificato ISO 9001 e possiede anche la certificazione del sistema di qualità automobilistico IATF 16949 e la certificazione EN 15085 per la saldatura di veicoli ferroviari e componenti. I suoi processi di qualità comprendono l'ispezione del primo articolo, i controlli in-process e l'ispezione dimensionale delle caratteristiche principali. Ulteriori test possono essere discussi quando richiesto dall'applicazione.
Costruire un prototipo prima di rilasciare un involucro personalizzato nella produzione completa aiuta a verificare se il progetto funziona come previsto. Gli ingegneri possono ispezionare l'adattamento tra i pannelli, verificare i punti di montaggio, valutare l'accesso per l'installazione e la manutenzione e identificare potenziali interferenze tra i componenti.
Quando viene rilevato un problema, il disegno può essere rivisto prima che lo stesso problema interessi un lotto più grande. La valutazione del prototipo può anche aiutare a determinare se il materiale selezionato, la geometria della piega, il metodo di giunzione e la finitura superficiale sono adatti all'applicazione prevista.
Hehua supporta progetti dallo sviluppo di prototipi e dalla produzione di prova in piccoli lotti fino alla produzione di massa. L'azienda gestisce uno stabilimento produttivo di oltre 17.800 metri quadrati e conta oltre 160 dipendenti. Il suo team tecnico supporta la revisione dei disegni e il coordinamento della produzione, mentre il suo sistema di gestione della produzione aiuta a coordinare le informazioni su progetti, acquisti, inventario e produzione.
Per una revisione tecnica iniziale, gli acquirenti devono fornire i disegni 2D più recenti e, ove disponibili, file CAD 3D in formati come STEP o IGES. La presentazione dovrebbe identificare il materiale, lo spessore, le dimensioni critiche, la finitura superficiale, i requisiti di giunzione e la quantità di produzione prevista. Se la custodia deve adattarsi alle apparecchiature esistenti, sono utili anche le dimensioni di riferimento e le informazioni sui componenti di accoppiamento.
Questi dettagli consentono al team di produzione di valutare il progetto proposto, identificare potenziali problemi di produzione e determinare la sequenza di processo appropriata prima dell'inizio del lavoro.
Il successo di un armadio per apparecchiature non dipende solo dalla qualità dei pannelli tagliati. La selezione dei materiali, la precisione del profilo, la piegatura, l'unione, la finitura e l'ispezione finale devono lavorare insieme per produrre un componente che si adatti all'apparecchiatura e svolga la funzione prevista.
Pianificando queste fasi come un processo coordinato, i produttori OEM possono affrontare in anticipo i rischi di progettazione, migliorare la coerenza dell'assemblaggio e stabilire requisiti di qualità più chiari per gli ordini ripetuti. Il taglio laser fornisce la geometria iniziale, mentre le successive operazioni di fabbricazione determinano quanto bene le singole parti diventino un involucro completo.
Hehua Machinery Technology (Kunshan) Co., Ltd. fornisce la fabbricazione integrata di lamiere per armadi, telai, alloggiamenti protettivi, staffe e altri componenti metallici industriali personalizzati. Con funzionalità di taglio, formatura, giunzione, finitura e ispezione, l'azienda supporta i clienti dalla revisione iniziale del progetto fino alla convalida del prototipo e alla produzione in serie.
Per il tuo prossimo progetto di custodia, prepara in anticipo i disegni tecnici e le specifiche dei materiali, identifica le dimensioni fondamentali per l'assemblaggio e rivedi l'intera sequenza di produzione prima della produzione. Questo approccio aiuta a garantire che l'armadio finito soddisfi sia i requisiti di progettazione che le esigenze pratiche dell'apparecchiatura in cui verrà installato.

 IndirizzoN. 66 Xingpu Road, città di Lujia, città di Kunshan, edifici industriali 3 e 4
 it
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Messaggio